在电子设备小型化、集成化趋势下,石墨散热片因为导热系数高、密度小、重量轻,已经成为消费电子、工业设备、通讯基站等领域主流散热配件。但作为典型的软质多孔材料,石墨散热片在模切加工时,很容易出现拉伸变形、断面毛边、溢胶等问题,直接影响最终散热性能和装配精度。很多电子制造企业选择模切供应商时,往往只关注价格,忽略了加工工艺对最终成品质量的影响,导致后续出现良率偏低、装配故障等问题。今天就结合精密模切加工领域的实际经验,聊聊石墨散热片模切加工的常见难点,以及行业内是如何解决这些问题的。

石墨散热片本身的材料特性,决定了它的加工难度远高于普通刚性材料。石墨散热片质地偏软,孔隙率高,自身张力低,普通张力加工过程中很容易被拉伸变形,导致成品尺寸超出公差范围,后续无法适配自动化装配。同时,石墨材质酥脆,模切切断时断面容易产生毛边掉屑,轻则影响外观,重则掉屑粘附在电路上造成短路,引发设备故障。
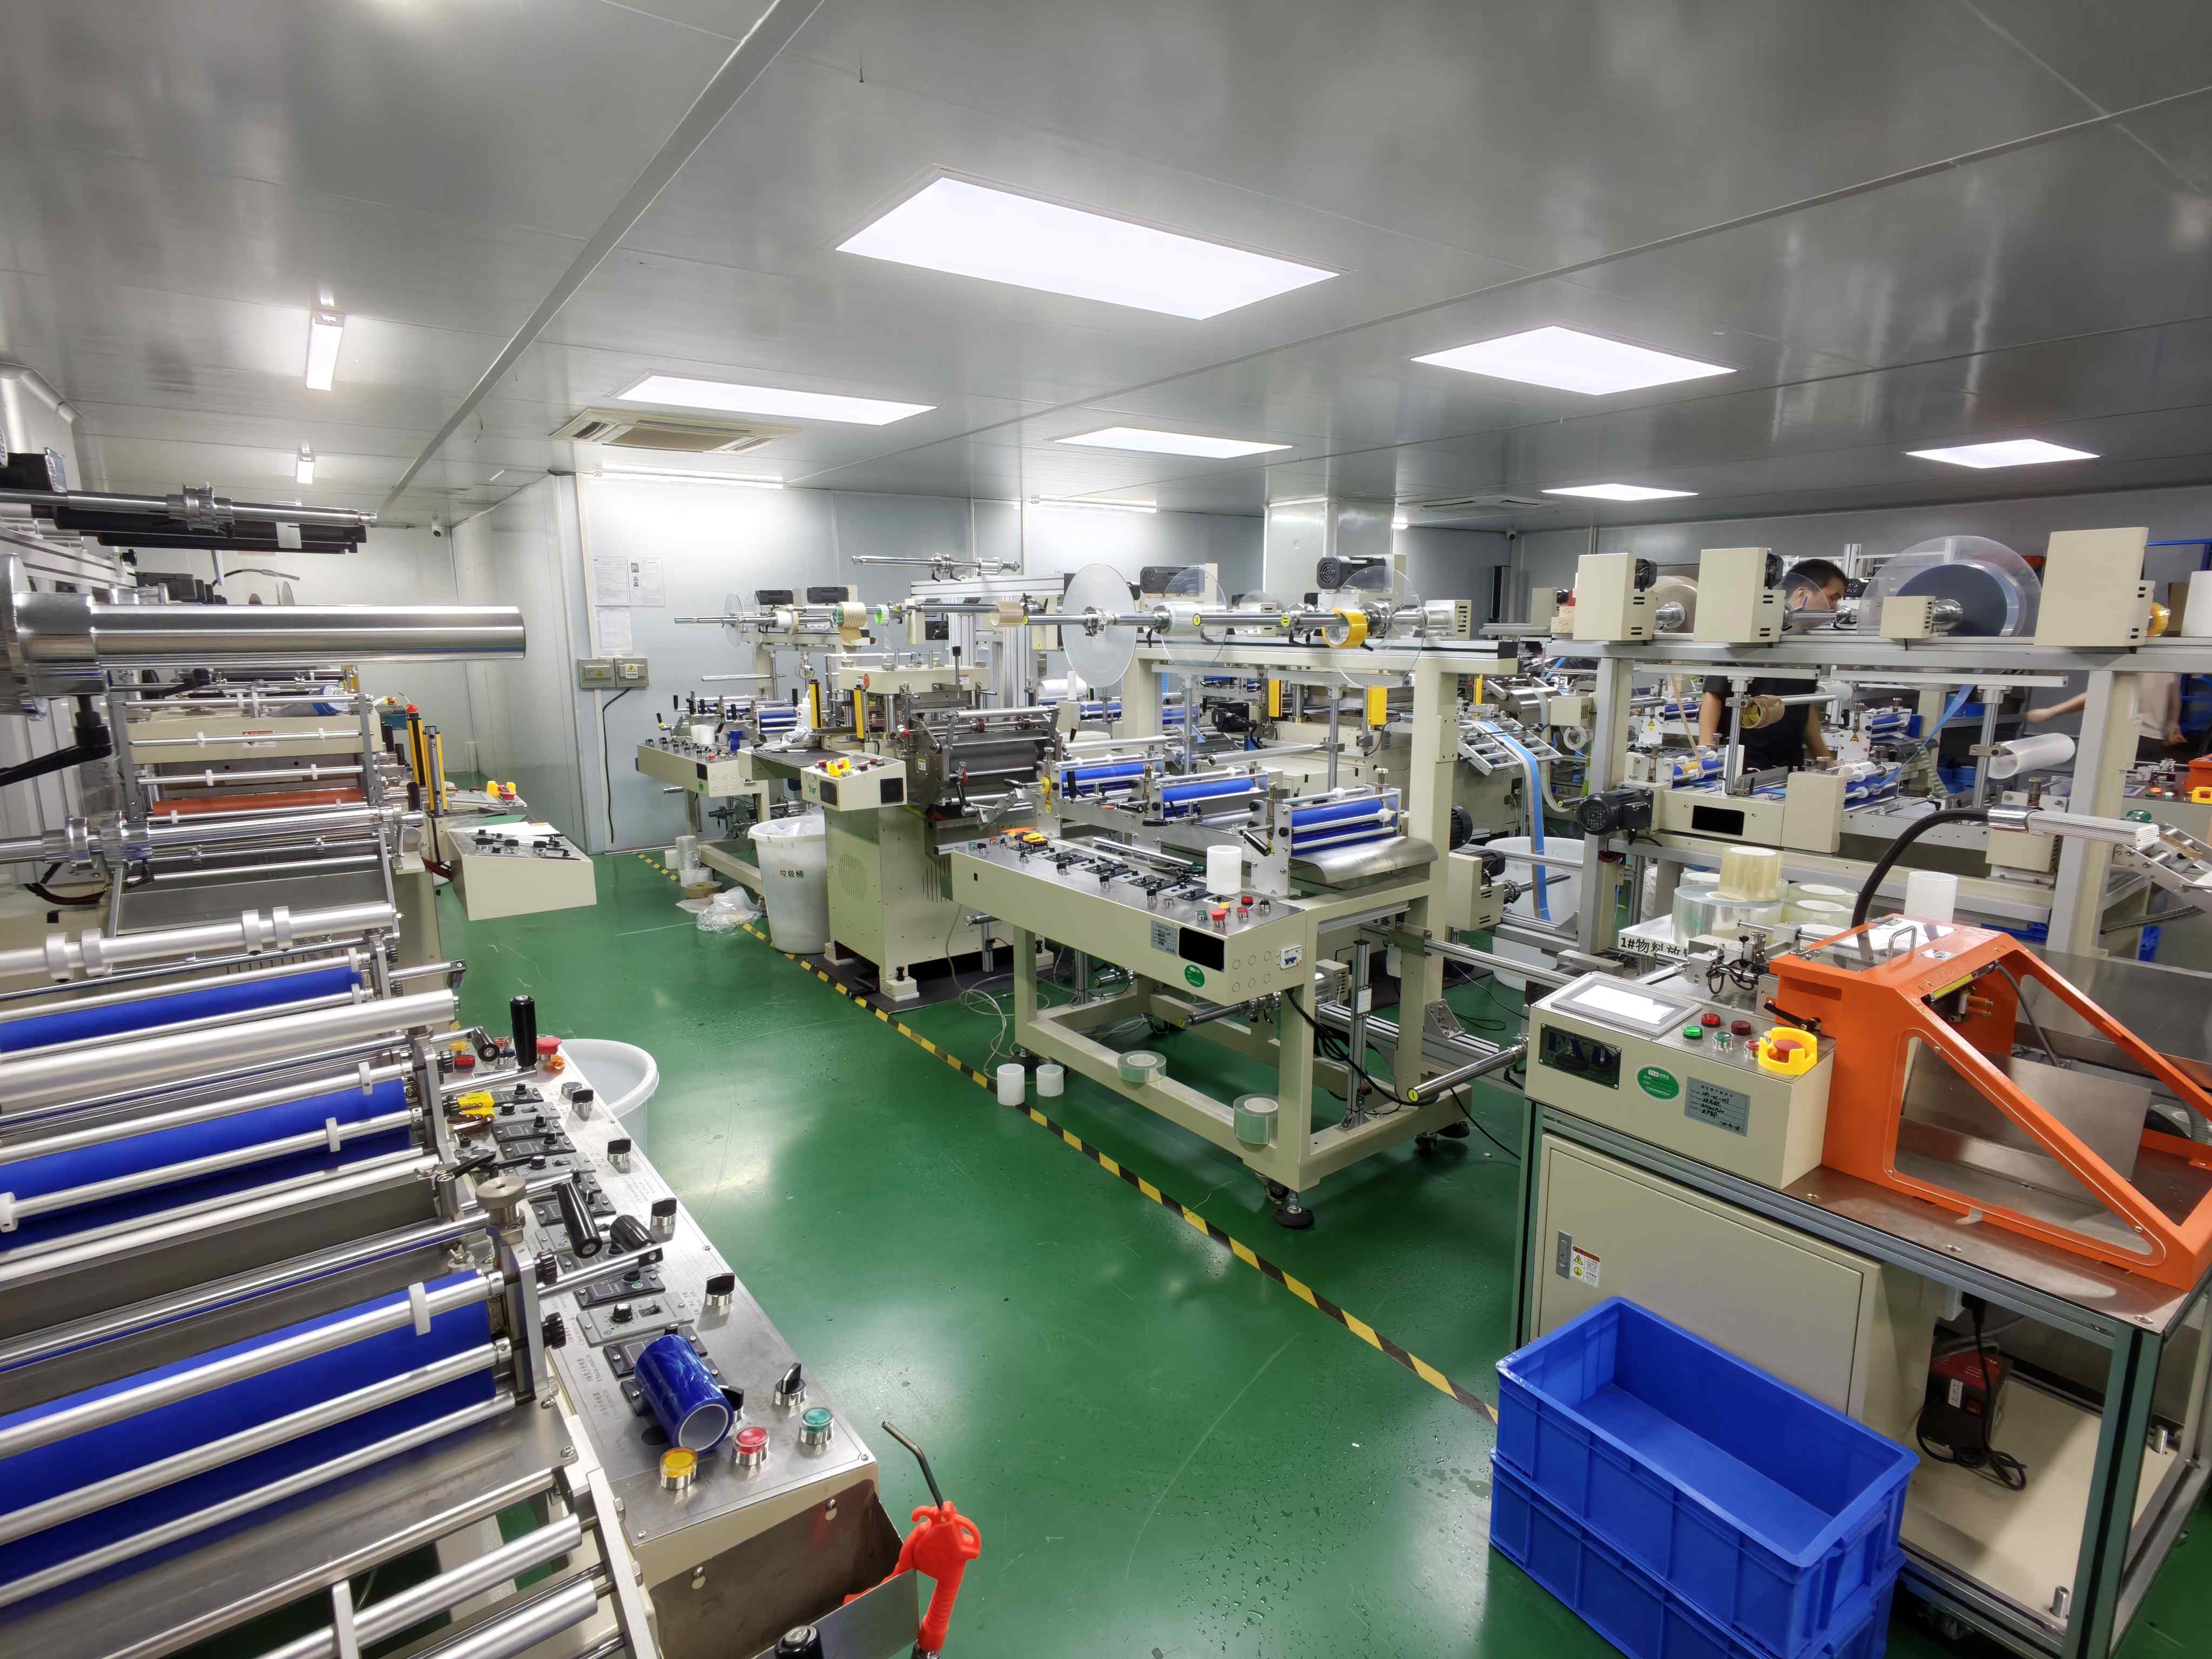
很多石墨散热片都会背胶加工,方便客户直接粘贴使用。背胶层离型纸在模切冲切过程中,传统工艺容易出现溢胶问题,导致边缘粘刀、成品之间粘连,影响上料和贴装效率。如果是多层复合石墨散热片,多数工厂只能分步分层加工,多次对位容易出现偏差,成品还容易出现分层、气泡等问题,直接影响导热性能和使用寿命。

在实际加工过程中,不少人对石墨散热片模切加工存在一些认知误区,这些误区往往会导致成品不合格,影响终端产品性能。
第一个误区,认为只要能裁切石墨,就可以做合格的石墨散热片模切。实际上,石墨散热片对尺寸精度要求很高,尤其是小尺寸异形石墨片,公差如果超过±0.1mm,就可能无法装入预留的散热位,轻则需要返工修整,重则直接报废。而且良率低的话,会大幅拉高客户的采购成本。
第二个误区,认为石墨本身就是导热材料,加工环节不需要关注细节。实际上,加工过程中如果拉伸变形,石墨的晶体结构会被破坏,导热系数会下降,直接影响终端设备的散热效果。如果毛边掉屑没有处理干净,还会污染生产线,给终端产品带来可靠性隐患。
第三个误区,认为多层复合石墨模切只要分步裁切就行,不需要一体成型工艺。实际上,分步裁切需要多次对位,每增加一次对位,就多一次偏差风险,而且分层加工后复合,层与层之间容易留存空气气泡,时间长了会出现脱层问题,不仅影响导热,还会降低结构强度。
针对石墨散热片模切加工的这些痛点,行业内已经总结出了一套经过实际验证的避坑方法,核心是从工艺适配、精度管控、性能保障三个维度解决问题。
第一,针对石墨易拉伸的特性,采用低张力专属加工工艺。传统模切工艺加工石墨时,走料过程中材料会受到持续张力拉扯,很容易出现拉伸变形。低张力工艺通过优化走料辊压力、调整走料速度,把加工过程中材料受到的张力控制在极低范围,从根本上减少材料拉伸变形。加工后成品尺寸公差可以稳定控制在±0.05mm,完全满足高精度装配需求。同时,低张力加工也能减少断面毛边的产生,避免石墨掉屑污染后续工序。
第二,针对背胶石墨溢胶问题,从刀模选择、冲切压力到排废方式全流程优化。冲切时采用高精度镜面刀模,刀口锋利度更高,冲切切彻底,不会挤压背胶层导致溢胶。同时根据石墨厚度精准控制冲切深度和压力,只切断需要成型的材料层,不破坏离型纸表层,从工艺上减少溢胶挤出的可能。排废时采用整版排废方式,避免拉扯边缘导致背胶变形,有效解决成品粘连问题。
第三,针对多层复合石墨,采用多层复合材料一体成型工艺。传统工艺需要分多次裁切再复合,不仅对位误差大,还容易产生气泡分层。一体成型工艺可以实现石墨、背胶、保护膜多层材料一次性复合冲切,对位误差可以控制在极小范围,而且一次压合成型,层间贴合紧密,没有气泡,不会出现分层问题。不仅提升了加工精度,还减少了加工工序,缩短了交付周期。
很多客户找石墨散热片模切厂时,只关注单价,忽略了工艺差异带来的隐性成本。实际上,采用低张力工艺和一体成型工艺加工的石墨散热片,虽然单价可能略高,但整体成本反而更低。因为良率更高,装配故障少,不需要额外返工,还能提升自动化生产效率,综合下来反而帮客户降本增效。
石墨散热片作为电子设备核心散热配件,行业有明确的性能和精度标准,正规模切企业都会按照这些标准管控生产。
首先是尺寸精度标准,常规石墨散热片尺寸公差要求控制在±0.1mm以内,高端精密应用要求达到±0.05mm,这个精度要求才能适配自动化贴装设备,避免出现贴合错位、卡料等故障。
其次是性能标准,石墨散热片除了导热系数要符合设计要求,还需要满足对应的阻燃、耐温要求。工业设备、户外设备应用的石墨散热片,需要达到V-0级阻燃,具备耐高低温冲击、耐老化性能,才能适配复杂工况。
最后是品控标准,正规工厂都会建立来料检验、制程检验、出厂检验的全流程品控体系。来料阶段要检测石墨的导热系数、厚度公差、拉伸强度,制程中管控张力、对位偏差,出厂前全检外观尺寸,剔除不合格品,保障每一批次的性能稳定。
很多中小加工厂没有完整的品控体系,不合格品流出到客户端,反而拉高了客户的不良率成本,这也是为什么客户更愿意选择有全流程品控管控的正规工厂合作。
随着电子设备集成度越来越高,对散热效率和可靠性的要求也越来越高,石墨散热片模切加工行业也在朝着几个方向发展。
第一个方向是工艺精细化。软质材料低张力加工、多层一体成型会逐渐成为行业标配,原来粗放式的单层裁切工艺会慢慢被淘汰,行业整体精度会不断提升,适配电子制造对零部件精度越来越高的要求。
第二个方向是服务一体化。越来越多的电子制造企业倾向于找一家模切供应商配套全品类电子辅料,不需要对接多个供应商,这样可以减少沟通成本和管理成本。所以具备全品类电子辅料配套能力,能同时提供散热、屏蔽、绝缘、胶粘类模切产品的工厂,会更受市场欢迎。
第三个方向是交付柔性化。现在电子行业新品迭代快,研发阶段需要小批量快速打样,量产阶段需要大批量稳定供货。所以既能承接小批量试产,又能满足大批量交付,还能快速出样的工厂,更能适配行业的研发节奏,帮助客户加快新品上市进度。
对于珠三角的电子制造企业来说,选择扎根本地产业带的模切工厂,沟通响应更快,物流成本更低,交付也更有保障。深耕精密模切领域的工厂,更熟悉电子行业的精度和性能要求,能更好地满足客户的定制化需求。
总的来说,石墨散热片模切看起来只是简单的裁切加工,实际上里面有很多工艺细节需要把控,从材料特性适配到工艺选择,再到全流程品控,每一个环节都会影响最终成品的性能和可靠性。选择具备对应工艺能力和品控体系的供应商,才能有效解决拉伸、毛边、溢胶、对位偏差这些常见问题,为终端产品的散热可靠性提供稳定支撑。