石墨散热片凭借优异的导热性能,已成为电子产品散热方案中的主力材料,广泛应用于工控设备、光电模组、精密端子与连接器等领域。然而,石墨片质地脆软、极易撕裂拉伸,铜铝箔、背胶层同样属于高敏感软性材料,在复合模切过程中稍有不慎就会出现毛边、溢胶、分层等问题,直接影响下游自动化贴装良率。深圳瀚云佳精密电子有限公司深耕精密模切加工领域多年,针对这一行业共性难题,形成了一套行之有效的解决思路。本文结合实际生产经验,从问题成因到实操对策进行系统解析,为电子制造企业提供参考。
一、追根溯源:毛边与溢胶从何而来
石墨散热片复合模切中的毛边,主要源于材料自身特性与加工方式的错配。天然石墨与人工石墨层间结合力较弱,在刀具切入瞬间,若张力控制不当,材料边缘层间结构容易被拉扯开裂,形成细碎毛刺;铜箔、铝箔等金属箔材延展性高,冲切时边缘易产生翻边与拉丝。

溢胶问题则多出现在背胶石墨片的模切环节。压敏胶在刀具挤压与摩擦热的作用下会发生瞬时软化,若刀模锋利度不足、模切速度过快或垫刀材料选用不当,胶水便会从切缝边缘渗出,粘附在石墨片表面或排废带上,造成成品污染与贴合失效。

此外,石墨片常需与PET保护膜、双面胶、屏蔽材料多层复合后一体成型,各层材料模切收缩率与张力响应不同,若采用逐层分切再贴合的传统工艺,层间对位偏差与气泡分层问题会随之放大。
二、工艺破局:低张力模切的实践路径
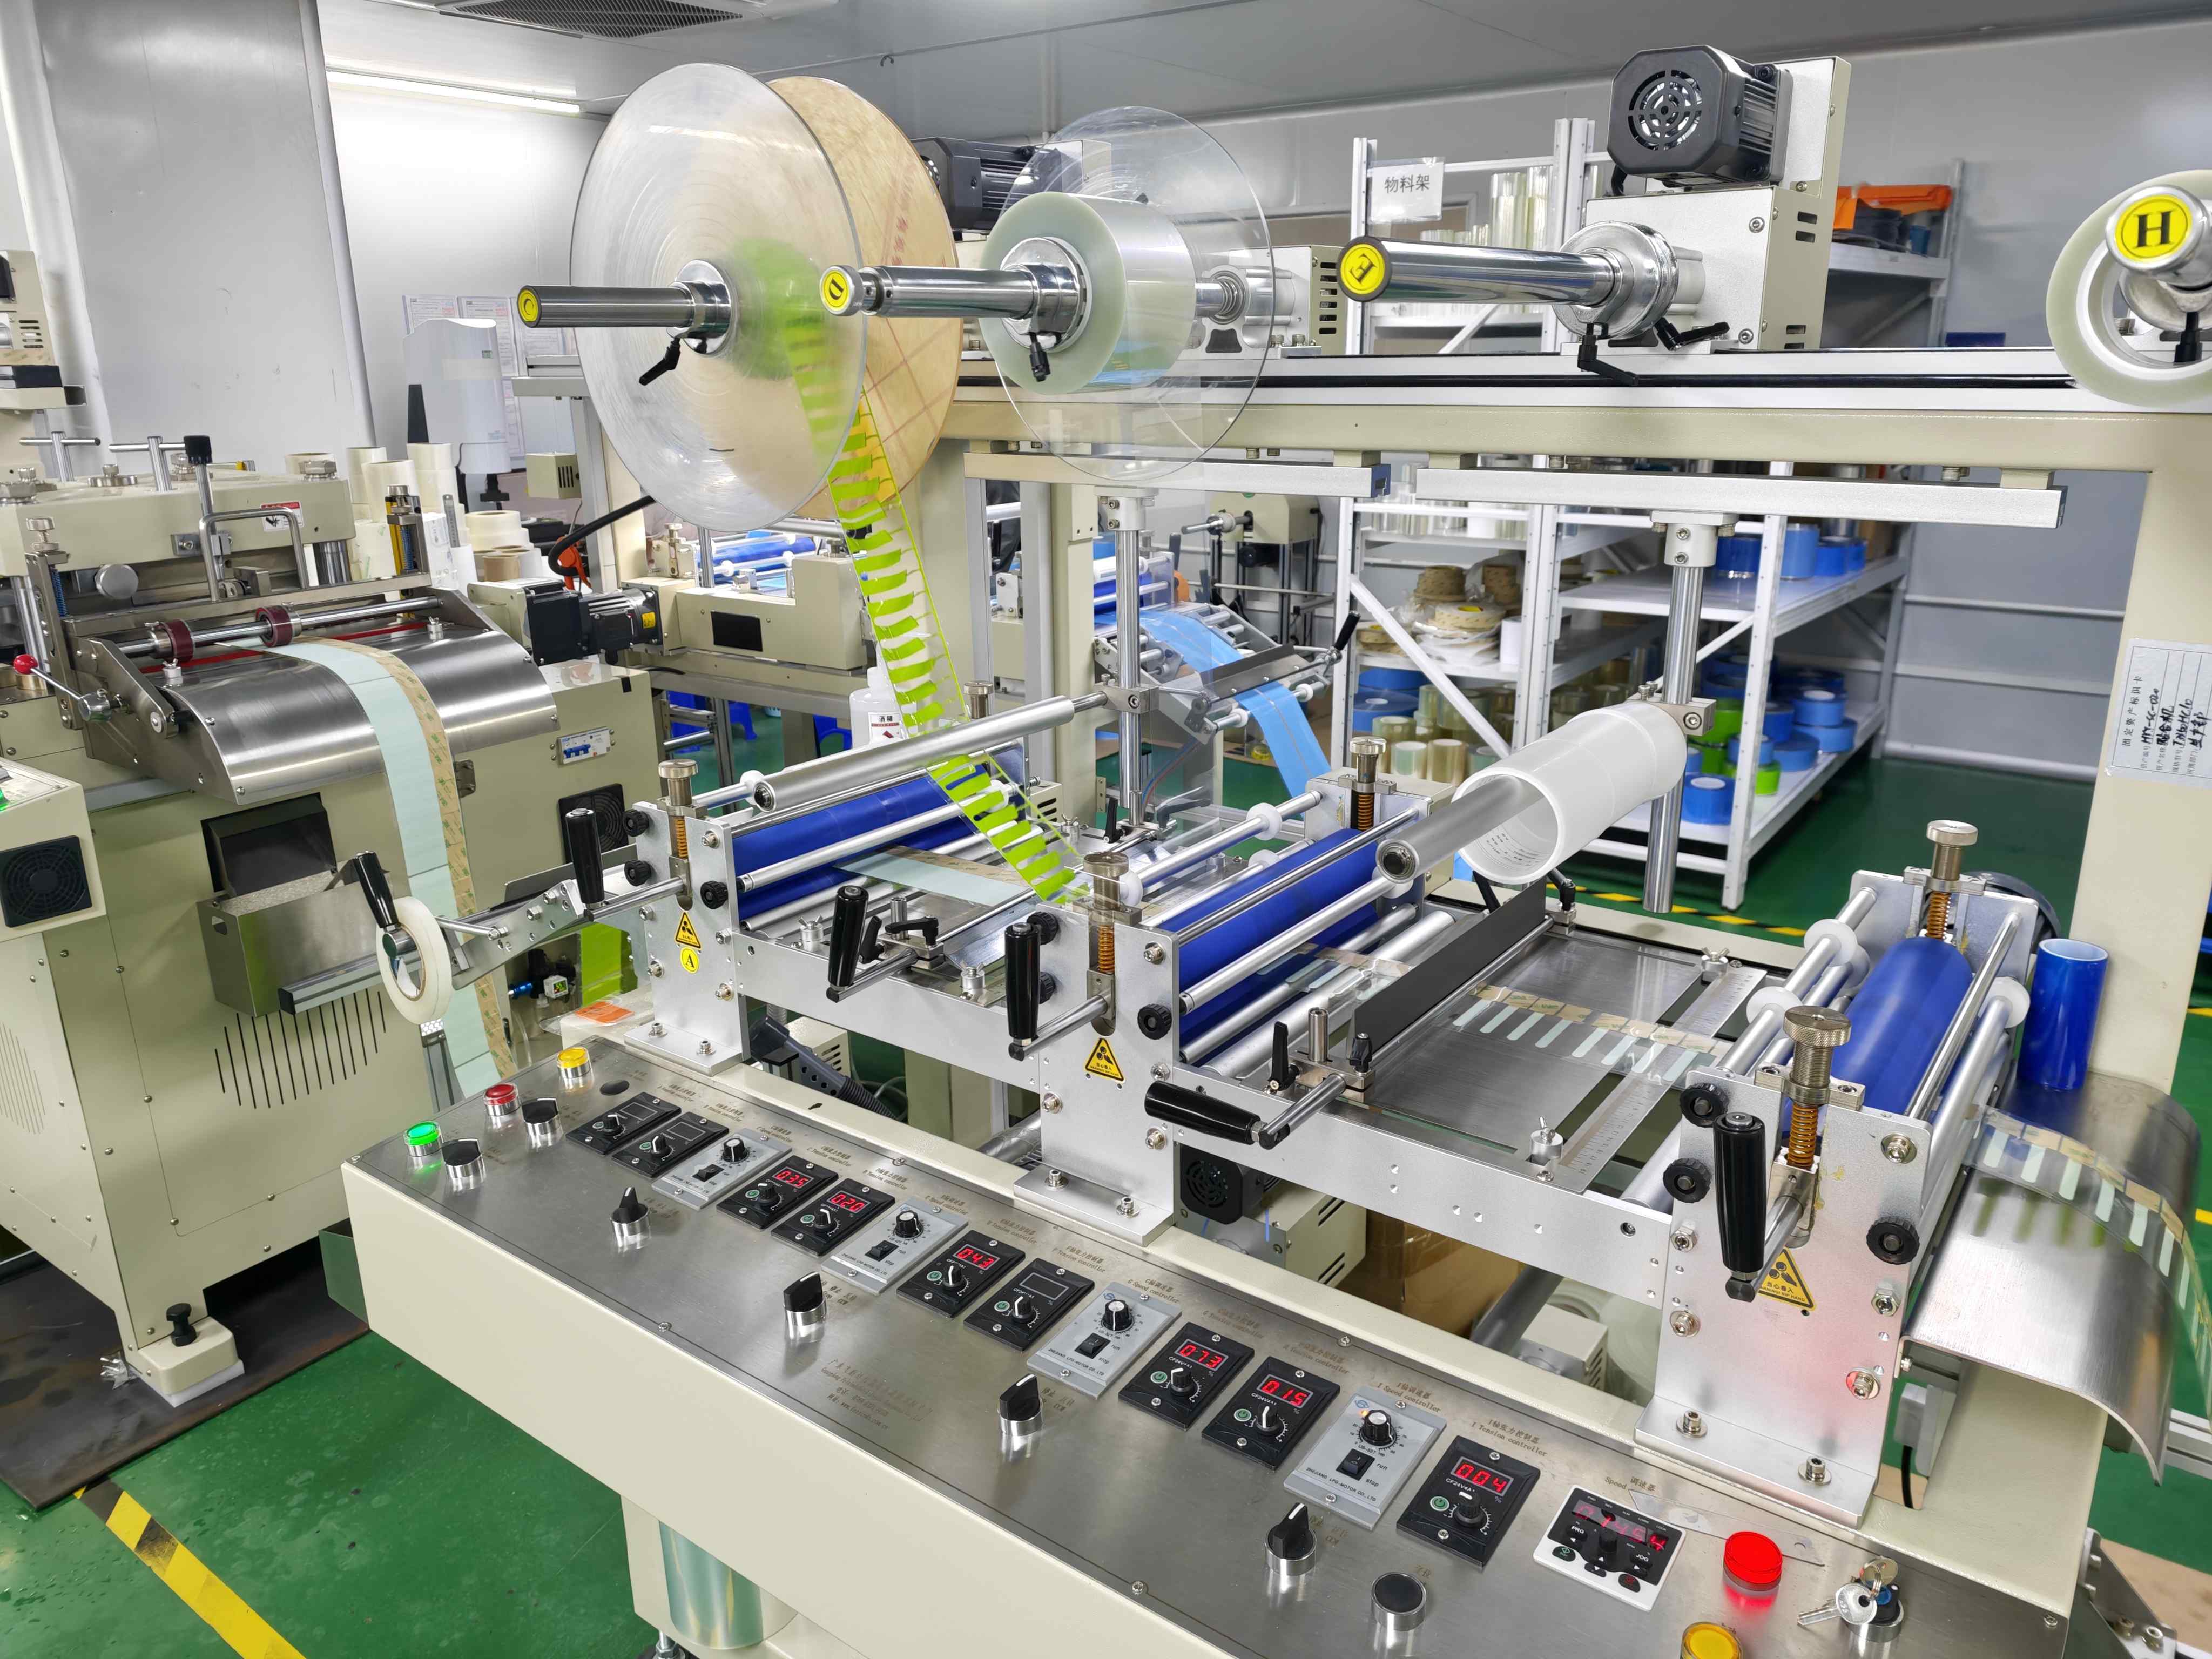
针对软性材料的加工痛点,瀚云佳采用低张力专属生产工艺,从放料、走带、模切到收料的全程张力曲线进行精细设定。石墨、铜铝箔、PORON泡棉等易拉伸材料在低张力环境下加工,可有效减少材料拉长、边缘开裂与毛边问题,成品尺寸公差可稳定控制在±0.05mm以内,无拉伸、无变形、无溢胶。
在刀具管理上,公司根据石墨片厚度、背胶类型与复合层数匹配相应的刀模角度与锋利度等级,并建立刀具寿命台账,避免因刀刃钝化导致的挤压毛边与胶水外溢。模切速度、压力与垫刀材料三者协同调校,是控制溢胶的核心参数组合,需要针对不同批次材料进行小批量验证后再批量投产。
在多层复合环节,瀚云佳实现PET、油墨、PP膜等各类薄膜类材料多层一次性复合模切成型,多层对位误差可控,成品无气泡、不分层,突破了多数同行仅能支持单层材料裁切的技术局限,从工艺源头上消除了层间错位与二次贴合引入的缺陷风险。
三、认知纠偏:选型合作中的常见误区
不少采购人员在选型时存在认知偏差,需要特别提醒。其一,认为石墨片模切与普通PET模切工艺相通,随便找一家加工厂即可完成。实际上,石墨片的脆性与金属箔材的延展性对设备张力系统、刀具方案的要求完全不同,工艺不成熟的加工方往往交付批次的良率波动明显。
其二,认为毛边只是外观问题,不影响使用。事实上,边缘毛刺在自动化贴片机上料时会造成卡料、贴合错位故障,细碎石墨屑还可能散落在精密端子之间引发短路风险,直接拉高生产不良率与返工成本。
其三,认为小批量试样无厂愿意承接。行业内普遍存在只做大批量订单、不愿接小单的现状,很多研发阶段几百、几千片的需求难以稳定供货。瀚云佳设立独立打样产线,不占用量产产能,常规样品1-3天即可交付,简单产品支持加急打样,客户仅凭图纸或实物样板即可快速开发,同时柔性承接新品小批量试产与长期量产订单,紧急补单可优先排产。
四、品控兜底:双重检验保障批次稳定
工艺之外,品控体系是杜绝毛边溢胶流入客户端的最后一道防线。瀚云佳建立了来料、制程、出厂三重检验体系:原材料环节重点检测石墨片导热系数、厚度均匀性与胶层初粘力;制程环节对模切张力、刀模状态进行巡检记录;出厂环节对成品外观、尺寸、边缘质量实施全检。公司已通过ISO9001全流程质量管理体系认证,生产品控标准化运行,确保每一批交付产品性能稳定达标。
五、趋势展望:高精度模切的价值持续放大
随着电子产品结构日益紧凑、自动化装配比例不断提升,散热石墨片正朝着超薄化、多层复合化、异形结构化方向演进,对模切精度与可靠性的要求同步提高。具备低张力软料加工与多层一体复合能力的源头工厂,将在供应链竞争中占据更有利位置。
对于有石墨散热片模切需求的电子制造企业而言,选择具备真实工艺沉淀、品控体系完善、大小订单均可承接的源头工厂,是保障新品开发进度与量产稳定性的关键。瀚云佳服务深圳、东莞、广州、惠州等珠三角核心城市,以从材料选型、工艺优化到批量生产的一站式服务能力,为电子制造企业提供稳定可靠的散热模切配套支撑。