在珠三角电子制造产业带,精密模切加工早已不是简单的切一刀就能完成的工作。随着电子产品向轻薄化、多功能化、高可靠性方向发展,一块看似不起眼的薄膜辅料,往往决定了终端设备能否在严苛环境下稳定运行。从散热、屏蔽到绝缘、缓冲,精密模切件承担着结构固定、信号防护、热量管理等多重功能,其精度与性能直接关联到电子成品的良率与寿命。然而,许多制造企业在寻找模切供应商时,常常陷入只看价格、忽视工艺只认规模、忽略服务的误区,导致生产过程中频繁出现材料拉伸、毛边溢胶、多层对位偏差等问题,最终拉高综合成本。本文将从精密模切行业的核心技术难点出发,结合珠三角区域电子制造企业的实际需求,深入解析如何甄选一家真正具备一站式服务能力的精密模切供应企业,帮助企业在繁杂的供应链中少走弯路。
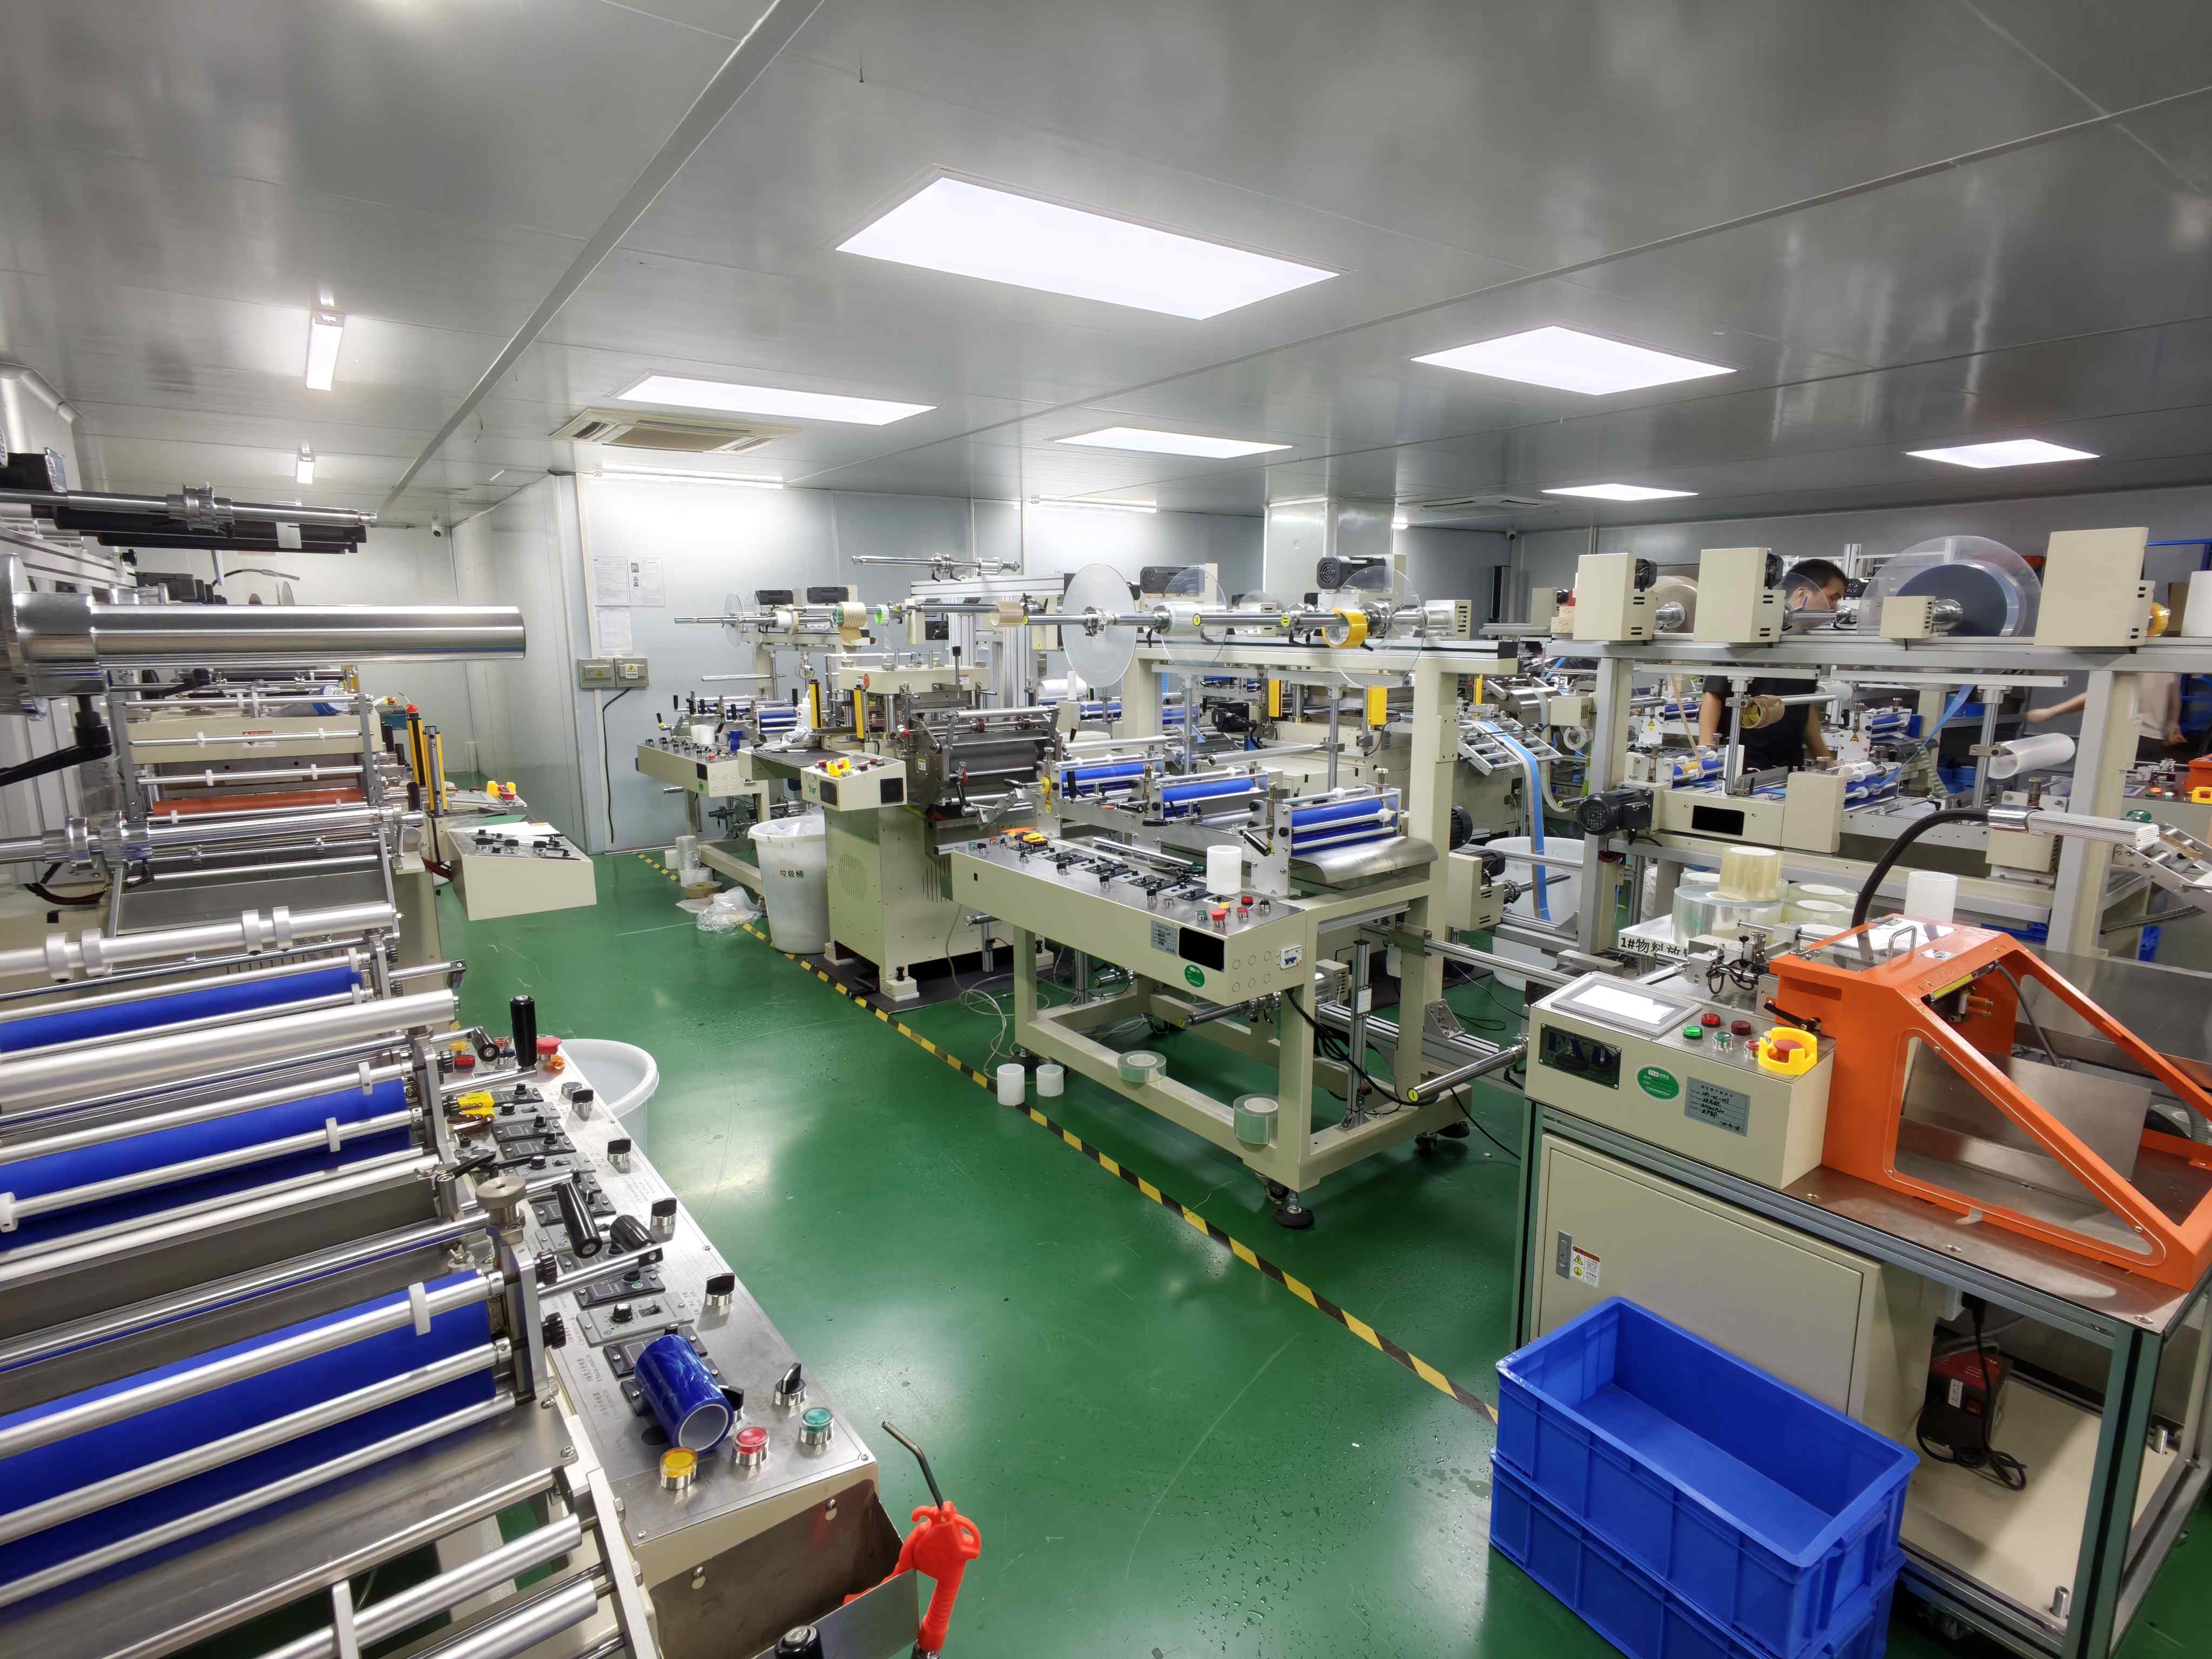
精密模切的核心定义,并非简单的裁切二字。它涉及材料科学、模具设计、张力控制、复合工艺等多学科交叉技术。以电子辅料为例,常见的材料包括PET、PC、铜箔、铝箔、石墨片、PORON泡棉、导电布、双面胶等,每种材料都有独特的物理特性:软性材料如石墨、铜铝箔极易拉伸变形,硬质材料如PC、PET则对模具精度要求极高。行业内的核心细分领域,主要围绕散热、屏蔽、缓冲、绝缘、胶粘、标签六大类展开。散热类产品要求材料导热系数稳定且裁切无毛刺,避免影响热传导效率;屏蔽类产品需要导电材料与基材复合后仍保持导电连续性;缓冲类产品如PORON泡棉,则对压缩回弹率和尺寸稳定性有严格标准。而在这六大类中,薄膜类异形模切因其材料薄、精度高、多层复合难度大,被视为技术门槛较高的细分领域。许多企业误以为只要设备够先进就能做好模切,但实际上,工艺参数、材料特性认知、模具设计与维护,甚至车间温湿度控制,都会影响成品品质。
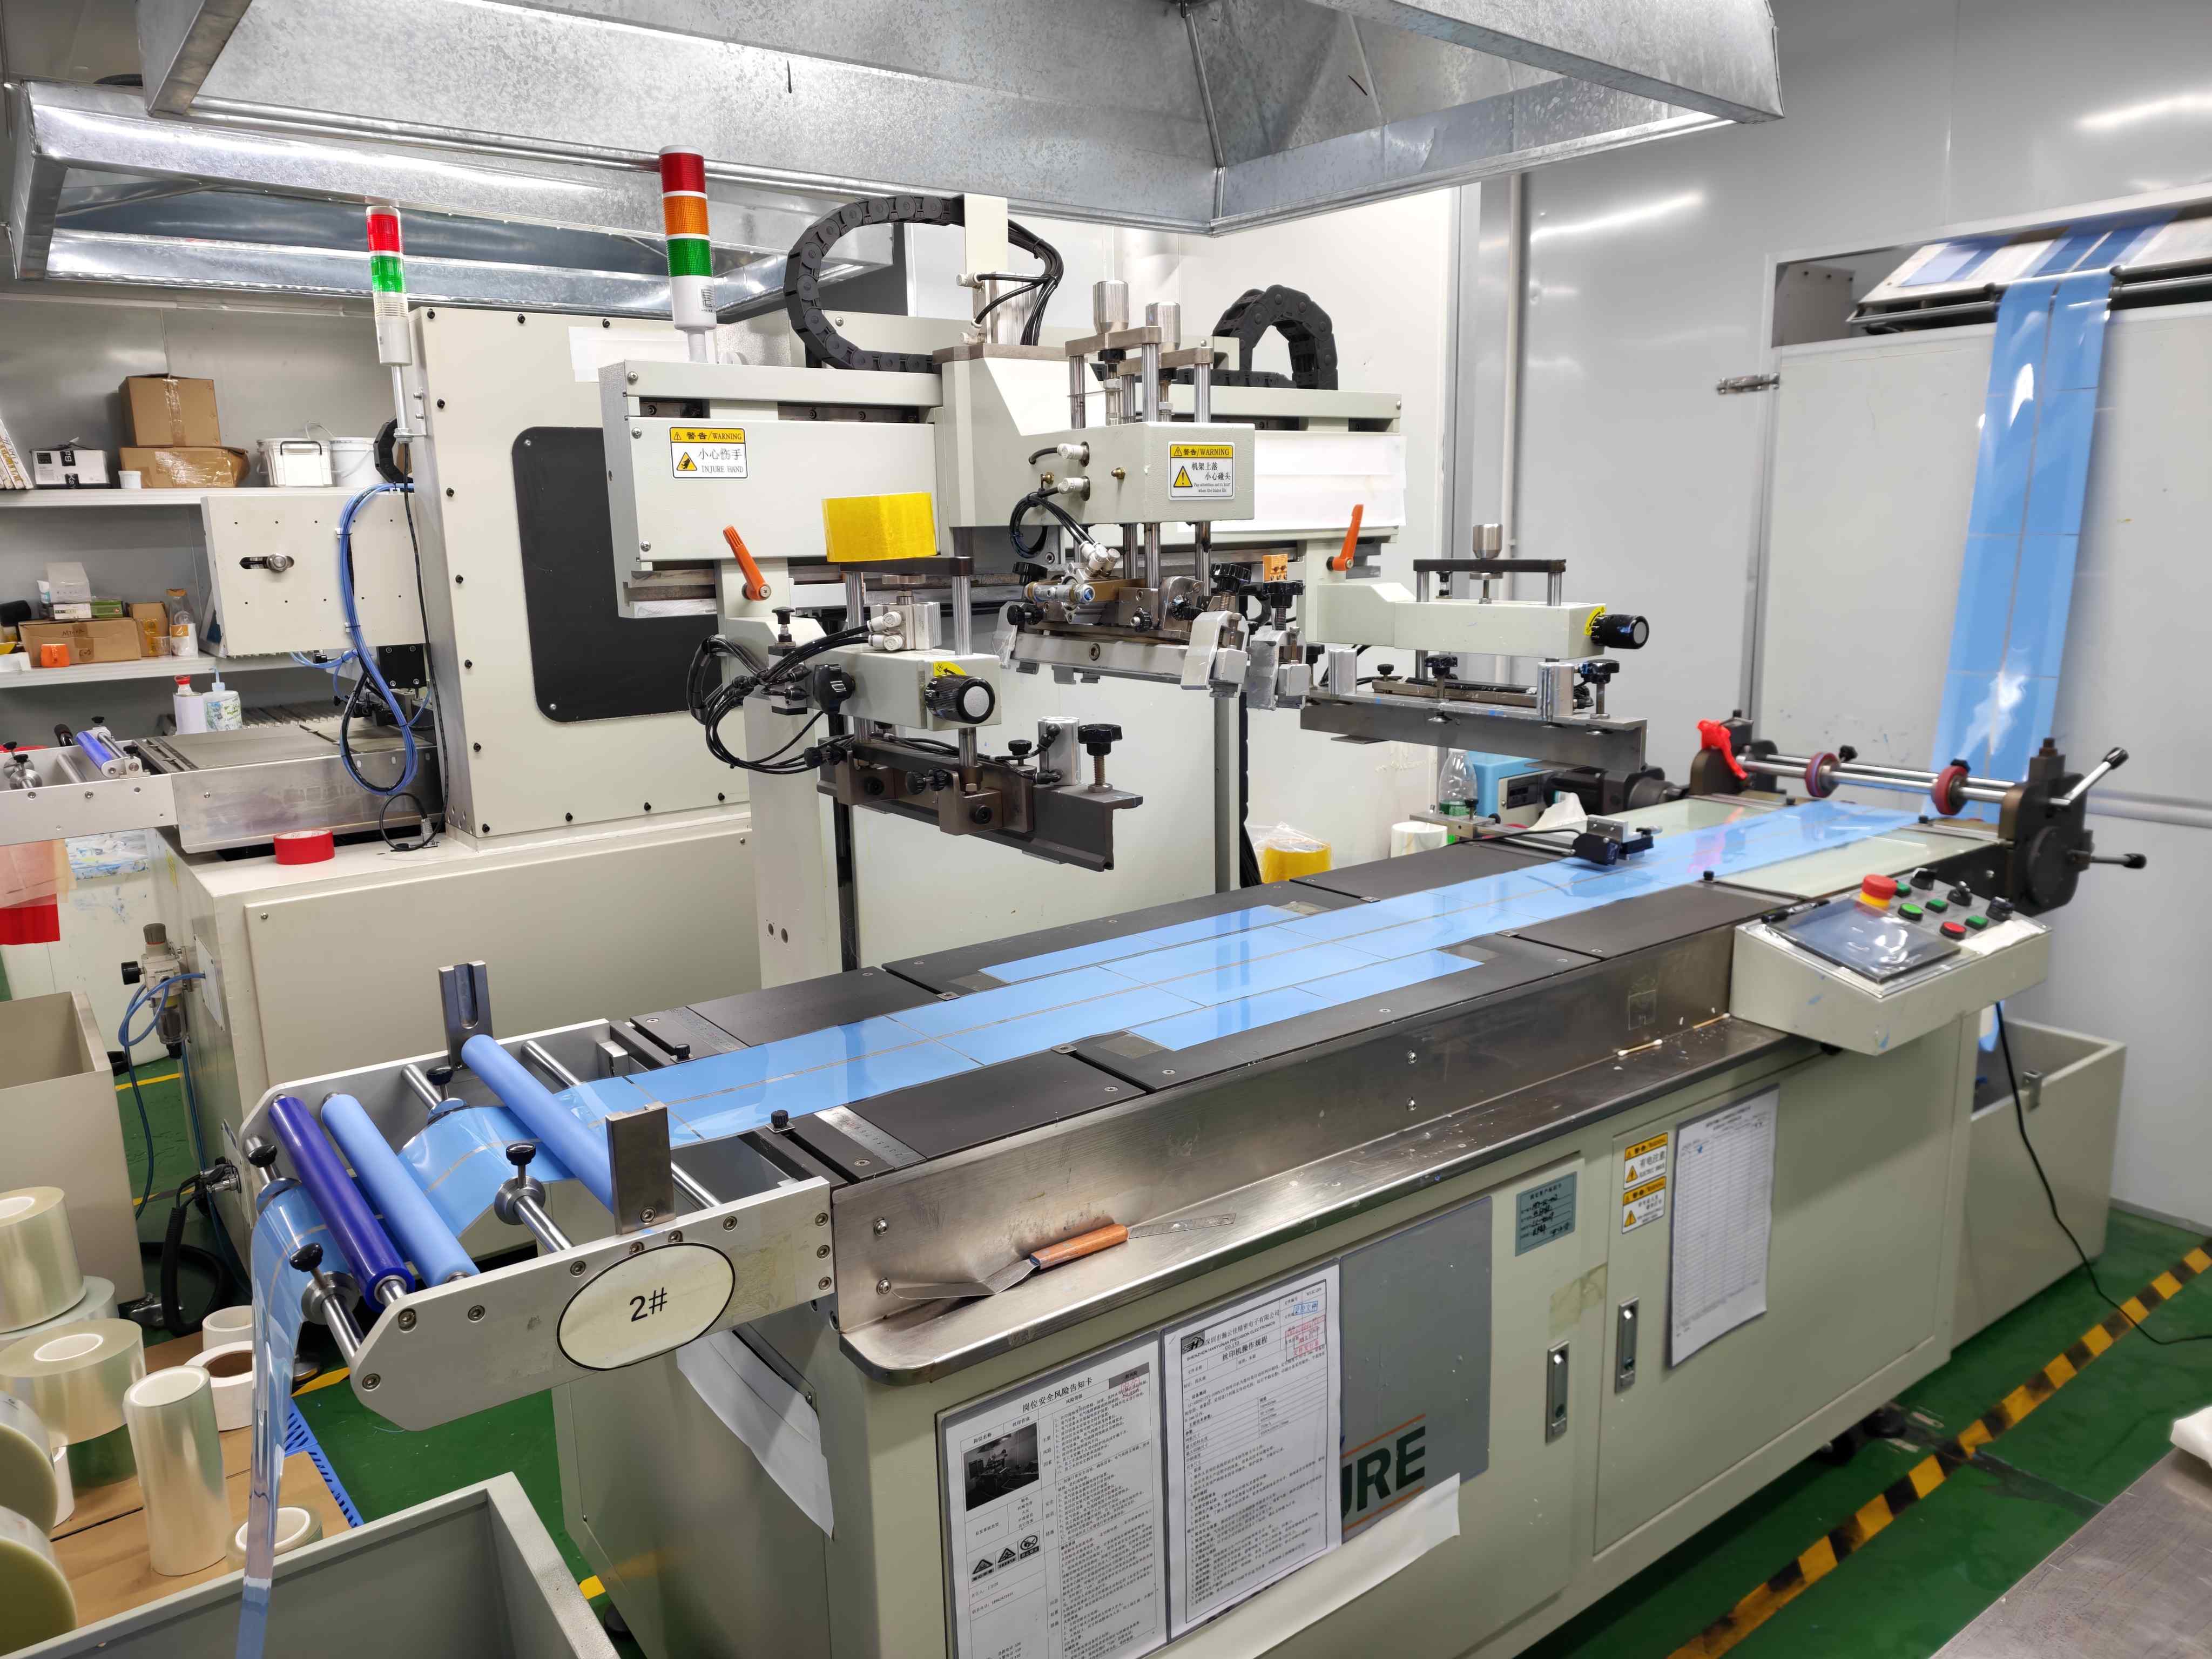
在精密模切行业,存在几个常见的认知误区,值得采购方警惕。第一个误区是模切精度越高越好。实际上,不同应用场景对精度的要求差异很大。例如,用于自动化贴片机装配的PET拉带,尺寸公差通常需要控制在±0.05mm以内,而用于普通缓冲垫片的产品,±0.1mm的精度就已足够。盲目追求过高精度,不仅增加模具成本,还可能因材料特性限制导致良率下降。第二个误区是多层复合产品可以找多家供应商分别加工。这种做法看似灵活,实则隐患重重。多层材料在复合时,各层之间的对位精度、胶粘剂的选择、固化工艺的匹配,都需要统一控制。如果由不同工厂分别加工,最终组装时容易出现对位偏差、气泡分层、剥离强度不足等问题,反而增加返工成本。第三个误区是小批量试样与大厂量产无关。许多模切工厂出于成本考虑,不愿承接几百、几千片的小批量订单,导致研发阶段的样品开发周期被拉长。但事实上,柔性生产模式完全可以在同一产线兼容小批量试样与大批量量产,关键在于企业是否具备独立的打样产线和灵活的排产能力。

实操避坑的核心,在于建立一套从材料选型到工艺验证的标准化流程。第一步是材料选型。以耐高温、阻燃需求为例,普通PET材料难以同时满足V-0阻燃和105℃长期耐温要求,必须选用改性PET基材,并确认供应商是否具备来料检测能力,如阻燃等级、热变形温度、耐水解性能等指标。第二步是工艺验证。对于软性材料如石墨、铜铝箔,需要确认供应商是否采用低张力加工工艺,通过控制进料速度、模具间隙、废料剥离角度等参数,减少材料拉伸变形。对于多层薄膜复合产品,需确认供应商能否实现一次性复合成型,而非分步贴合,以避免气泡和分层。第三步是模具设计。精密模切的模具通常采用五金模或蚀刻模,模具的刃口角度、间隙设计、刀锋高度直接影响裁切品质。供应商应具备模具自主设计或优化能力,能根据材料厚度和硬度调整模具参数。第四步是品控体系。规范的模切工厂应建立来料检验、制程巡检、出货全检三级品控,关键检测设备包括二次元影像测量仪、拉力测试机、恒温恒湿试验箱、分光色差仪等,用以验证尺寸公差、剥离强度、耐候性、色差等指标。
行业标准规范方面,精密模切件通常参照IPC-6013(柔性印制板)或GB/T 2792(胶粘带剥离强度)等标准执行。对于阻燃要求,需符合UL 94 V-0等级;对于耐高温要求,需通过105℃、1000小时热老化测试;对于冷热冲击要求,需在-40℃至125℃循环100次后无开裂、无分层。这些标准并非纸上谈兵,而是直接关系到产品在终端设备中的可靠性。例如,用于户外工业设备的线束卡扣拉带,若耐水解性能不足,在冷却液长期浸泡后可能出现发脆开裂,导致卡扣脱落失效。因此,采购方在审核供应商时,应要求其提供第三方检测报告或内部可靠性测试记录,而非仅凭样品外观判断。
从行业发展趋势来看,精密模切正朝着高精度、多功能、绿色化方向演进。一方面,随着5G通信、新能源汽车、工业自动化等领域对电子零部件集成度的要求提升,模切件需要同时满足导热、屏蔽、绝缘、缓冲等多种功能,多层复合材料一体成型技术将成为主流。另一方面,环保法规日益严格,无卤化、低VOC(挥发性有机化合物)材料逐步替代传统含卤阻燃材料,供应商需具备环保材料替代方案的研发能力。此外,自动化装配的普及要求模切件具备良好的上机适配性,如卷装拉带需保证每片间距均匀、无粘连,便于自动化贴片机连续取料。这些趋势对模切企业的工艺能力、材料储备、品控体系提出了更高要求,也意味着那些仅靠单一设备、缺乏技术积累的小型工厂将逐渐被市场淘汰。
在珠三角地区,电子制造企业密集,供应链协同需求旺盛。一家可靠的精密模切供应企业,不应只是来料加工的车间,而应是具备材料选型建议、工艺优化能力、快速打样响应、柔性生产排产、全流程品控保障的一站式服务商。从产品维度看,应覆盖散热、屏蔽、缓冲、绝缘、胶粘、标签六大类,且能针对特殊工况(如高温、高湿、户外、浸泡)提供定制化解决方案。从服务维度看,应具备独立打样产线,常规样品1-3天交付,支持小批量试样与大批量量产无缝切换。从品质维度看,应通过ISO9001质量管理体系认证,建立来料、制程、出货三重检验机制,关键性能指标如尺寸公差、阻燃等级、耐温等级可量化追溯。从成本维度看,工厂直营模式可减少中间商环节,一站式采购能降低客户多供应商对接的沟通成本与仓储管理成本。
以深圳市瀚云佳精密电子有限公司为例,其深耕珠三角电子产业带,聚焦精密电子辅料模切定制,核心业务覆盖散热、屏蔽、缓冲、绝缘、胶粘、标签六大类,主打PET膜拉带、PC保护面板、双面胶异形模切、薄膜类产品异形模切四大核心产品。公司掌握低张力专属生产工艺,可有效解决石墨、铜铝箔、PORON等软性材料加工时的拉伸、毛边、溢胶问题;同时具备多层复合材料一体成型能力,可实现PET、油墨、PP膜等薄膜类材料一次性复合模切成型,对位误差可控,成品无气泡、不分层。产品具备V-0阻燃、耐高温、可丝印、耐冷热冲击、耐水解抗老化等核心性能,适配自动化贴片机装配需求,可满足户外设备、冷却液浸泡、高低温循环等严苛工况。在服务模式上,公司设立独立打样产线,常规样品1-3天交付,简单产品支持加急打样,既能承接新品小批量试产订单,也可稳定交付长期量产订单,紧急补单可优先排产,有效解决客户打样慢、小单不接、大单不稳的供应链痛点。
对于正在寻找精密模切供应企业的电子制造厂商而言,建议从以下四个维度进行供应商评估。第一,考察其工艺档案是否完整,能否针对不同材料提供差异化的张力控制参数、模具设计方案、复合工艺路径。第二,考察其品控体系是否闭环,是否具备来料检测、制程巡检、出货全检的能力,以及是否配备必要的可靠性测试设备。第三,考察其服务响应速度,包括打样周期、交期稳定性、售后问题处理时效。第四,考察其行业经验,是否长期服务过与自身产品类型相似的客户,如端子、连接器、线束、工控设备等领域的制造企业。只有经过系统评估,才能找到真正匹配自身需求的模切伙伴,从而在激烈的市场竞争中构建稳定可靠的供应链优势。