在珠三角地区,尤其是广州、深圳、东莞一带的电子制造企业,经常会遇到一个让人头疼的问题:采购回来的PET膜拉带,在自动化贴片机上一跑,不是拉长变形,就是边缘毛刺、溢胶,导致卡料、贴合错位,甚至整批报废。作为一家精密电子辅料配套企业的技术负责人,我深知这类问题对生产效率和良率的打击有多大。今天,我们就从实际选型和应用的角度,聊聊PET膜拉带加工中毛边溢胶的根源,以及如何找到一家真正能把精度稳定控制在毫米级以内的源头工厂。
一、PET膜拉带为什么容易出毛边溢胶?先搞清楚这三个核心原因
许多采购人员拿到图纸后,习惯性地认为PET膜拉带只是简单的切一刀,找家便宜的模切厂就能搞定。但实际生产中,问题往往集中在三个环节。
第一,材料本身的特性决定了加工难度。PET薄膜属于典型的软性材料,尤其是厚度在0.1毫米以下的薄款拉带,在模切过程中极易受张力影响发生拉伸变形。一旦材料被拉长,切出来的成品尺寸就会偏大或偏小,导致装配时无法精准对位,产生毛边或溢胶。很多普通模切厂缺乏专门的张力控制设备,只能用通用工艺硬切,结果就是成品公差波动大,批次稳定性差。

第二,多层复合工艺的门槛被低估。很多电子辅料并非单层PET膜,而是需要将PET与双面胶、油墨、PP膜等多层材料一次性复合成型。如果工厂只具备单层裁切能力,就只能分步加工,每多一道工序,就对位精度下降一次,最终成品容易出现气泡、分层、边缘溢胶。尤其是需要丝印或涂胶的拉带,印刷层与基材的附着力、固化温度控制,都会直接影响成品在高温或高湿环境下的表现。

第三,后道处理的品控标准缺失。即使模切过程控制得当,如果出厂前没有严格的全检流程,毛边、溢胶、尺寸超差的问题依然会流到客户手中。比如,有些工厂只做抽检,对于大批量订单,个别不良品混入后,自动化设备可能连续卡料,导致整条产线停摆。
二、广州及周边地区,如何筛选高精度PET膜拉带工厂?四点关键指标不能忽略
既然问题出在材料特性、工艺能力和品控体系上,那么我们在选型时,就要从这四个维度去考察工厂的真实水平,而不是只看报价。
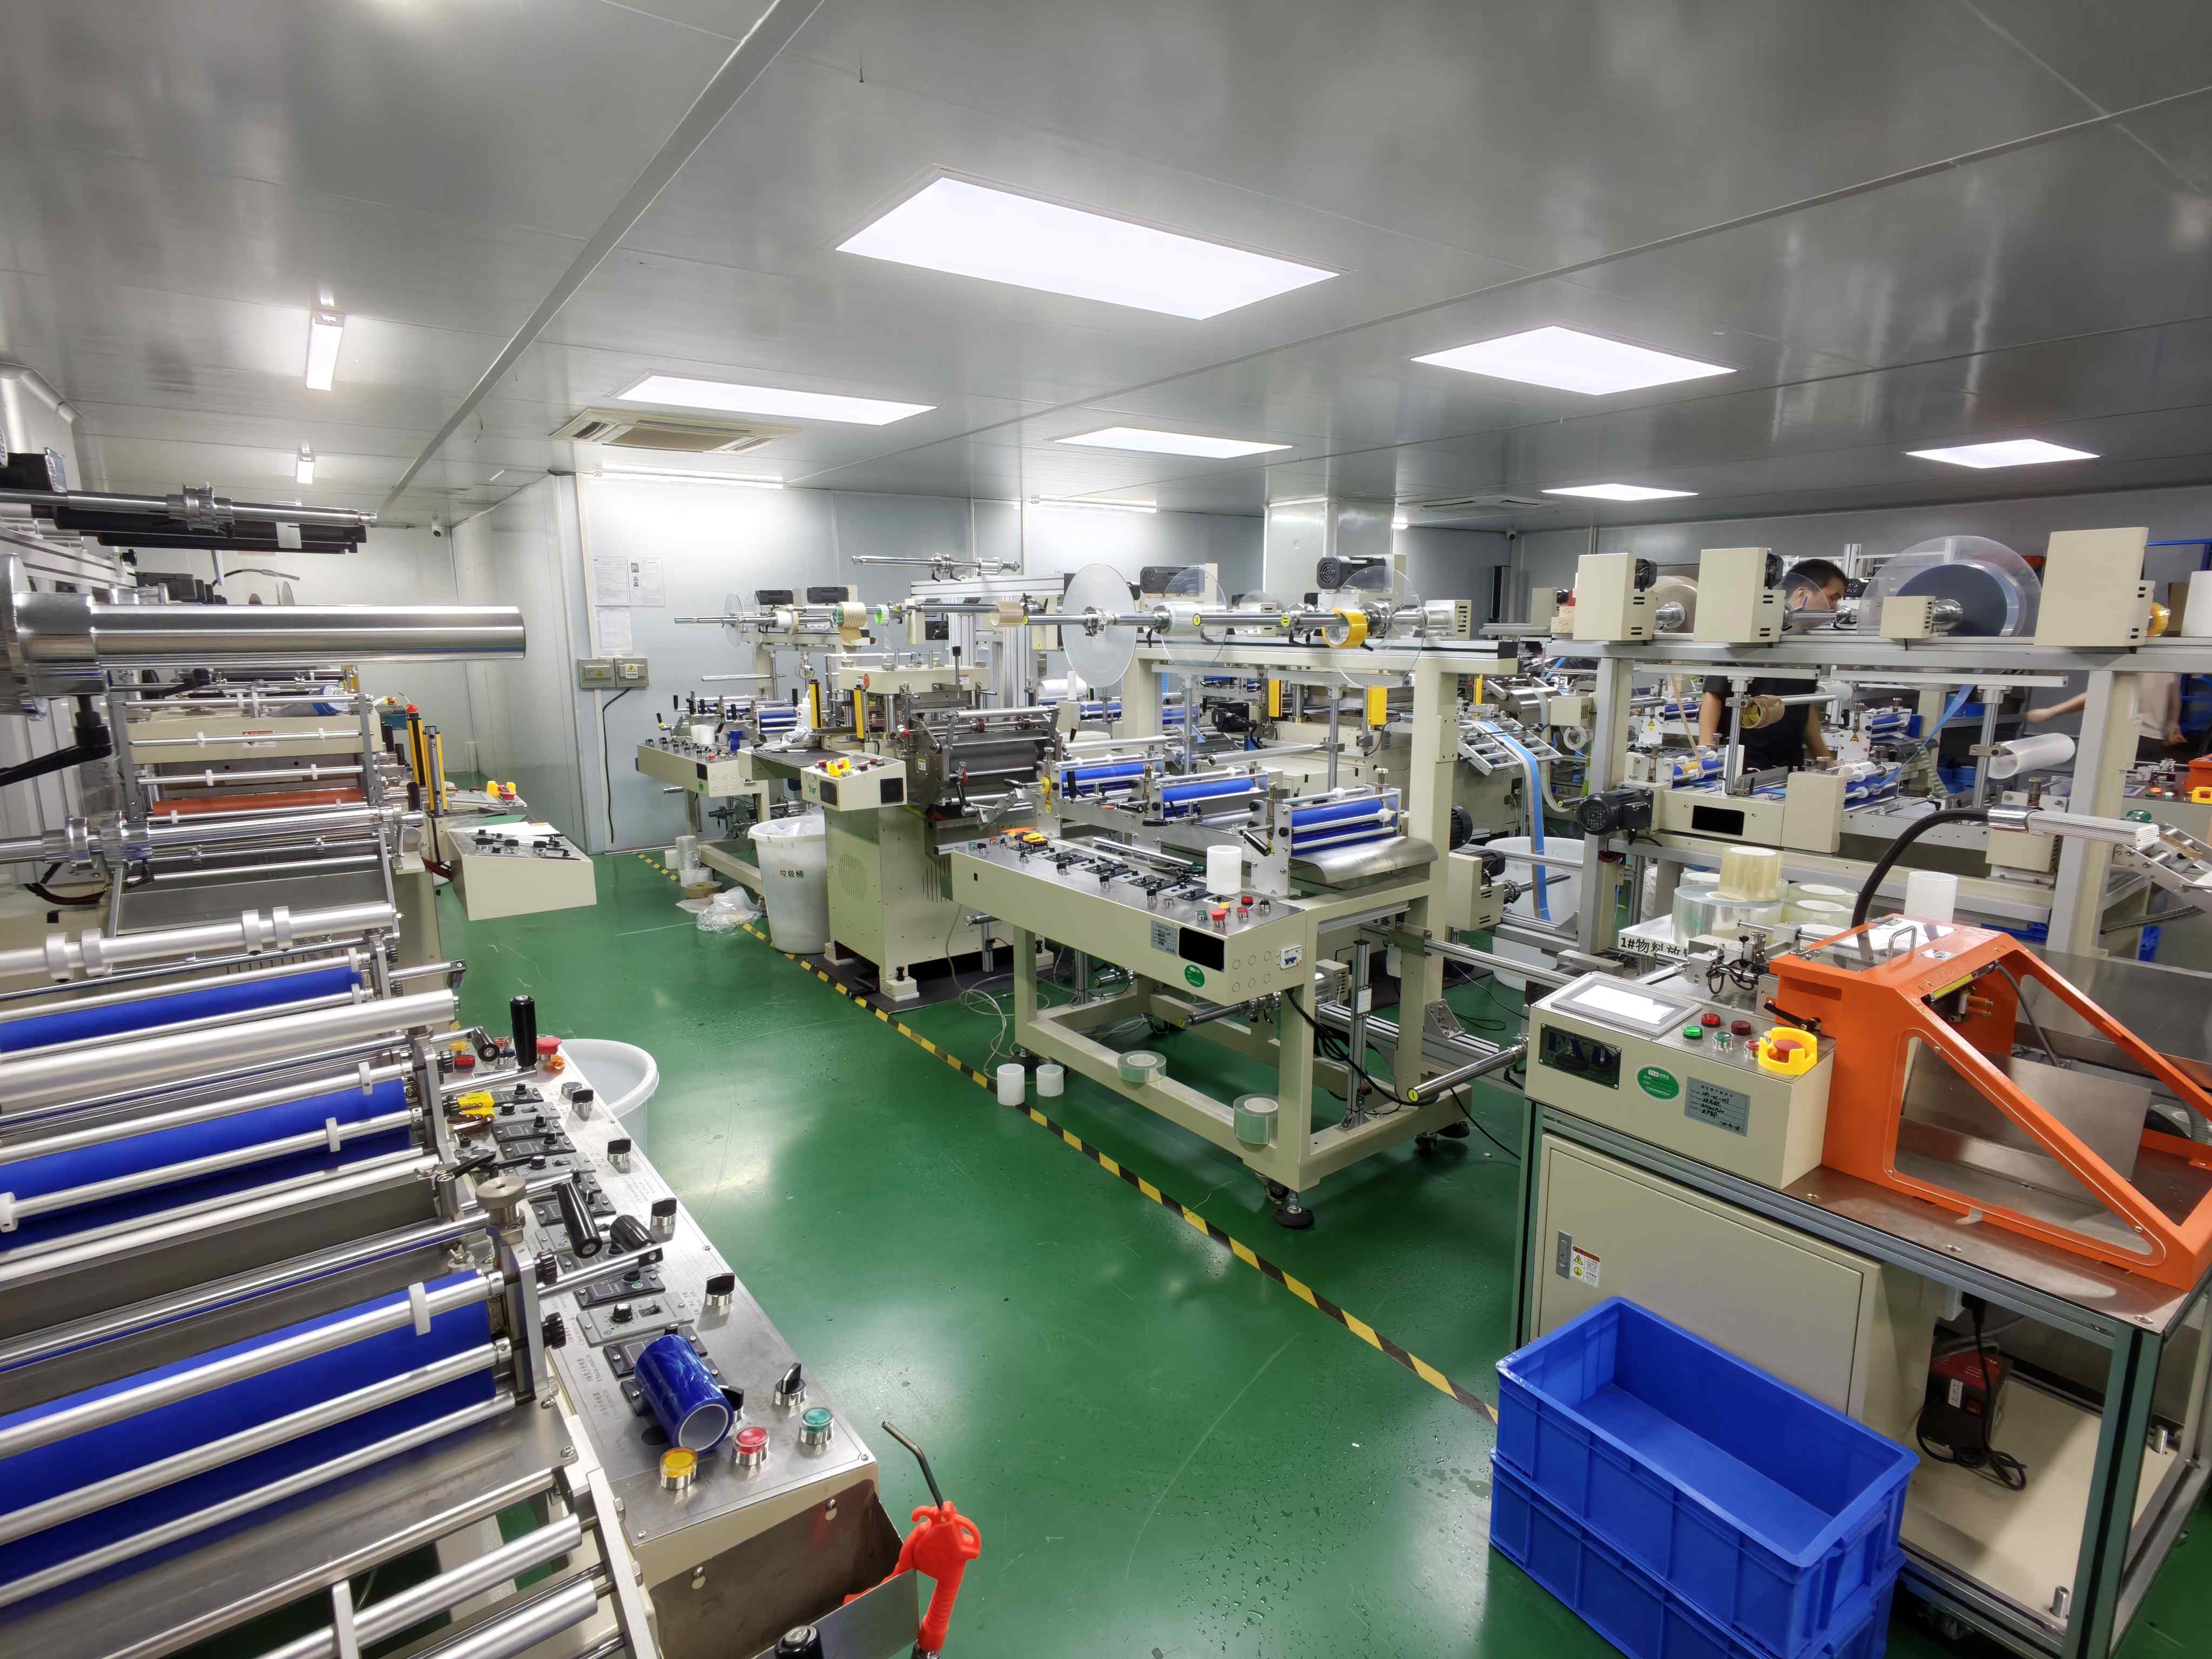
第一,看工厂是否具备低张力精密模切工艺。 这是解决PET膜拉伸、毛边、溢胶的核心技术。专业的模切厂会针对石墨、铜铝箔、PET等易拉伸软性材料,单独开发低张力生产工艺,通过调整送料速度、模切压力和模具间隙,将材料变形量控制在最小范围。例如,对于薄款PET拉带,成品尺寸公差可以稳定做到正负0.05毫米以内,且边缘无毛刺、无溢胶。如果工厂还在用常规的通用设备,遇到软料就容易出问题,建议优先淘汰。
第二,看工厂是否具备多层薄膜一次复合成型的能力。 很多高端拉带需要同时实现阻燃、耐高温、可丝印、背胶等多重功能,这就要求将不同功能的薄膜层在模切前就精准复合。如果工厂只能分步加工,多层对位误差会累积,成品气泡和分层几乎无法避免。而采用多层复合材料一体成型工艺的工厂,可以通过专用设备一次性完成送料、复合、模切、排废,对位精度高,成品无气泡、不分层,从源头上解决了多层辅料加工的痛点。
第三,看工厂的品控体系是否覆盖全流程。 一个靠谱的源头工厂,至少要有来料检验、制程巡检和成品全检三道关卡。对于PET膜拉带,来料时重点检测阻燃等级、耐高温性能、厚度均匀性;制程中通过分光色差仪、二次元影像测量仪实时监控尺寸和色差;成品出厂前必须逐片全检外观、尺寸和印刷品质。如果工厂只做抽检,建议谨慎合作,因为批量生产中的波动很难靠抽检完全拦截。
第四,看工厂是否支持小批量打样和快速交付。 电子制造企业新品研发阶段,往往只需要几百片甚至几十片样品来验证工艺可行性。如果工厂嫌单子小、不愿接,或者打样周期长达一周,就会严重拖慢研发进度。因此,理想的合作方应该设立独立的打样产线,不占用量产产能,常规样品1-3天交付,简单产品甚至可以加急。同时,柔性生产模式也至关重要,既能承接小批量试产,也能稳定支撑大批量量产,紧急补单还能优先排产。
三、实战案例:从选型到落地,瀚云佳如何帮客户解决PET膜拉带精度难题
以广州一家精密连接器制造企业为例,他们的产品主要用于户外工业设备和高速线束,终端设备长期处于冷却液浸泡、户外存放、高低温循环切换的严苛工况。客户对PET膜拉带提出了四项硬性要求:阻燃等级达到V-0、耐105℃高温、耐250小时冷热冲击、耐冷却液浸泡不发脆不开裂。
起初,客户找了多家模切厂试样,但问题集中在两点。一是普通PET材料性能单一,要么只能阻燃,要么只能耐高温,无法同时满足;二是加工工艺粗糙,拉带边缘毛刺明显,尺寸公差波动大,导致自动化装配时卡料频繁,良率不到70%。更严重的是,成品在耐候性测试中,经过冷却液浸泡后出现风化、开裂,线束卡扣有脱落风险。
在了解到这些痛点后,我们为客户定制了一套从材料选型到工艺优化的完整方案。首先,在材料端,选用改性PET基材,通过配方调整实现阻燃与耐高温双达标,同时具备优异的耐水解和抗老化性能,从根源上解决开裂、发脆问题。其次,在工艺端,针对薄款PET拉带易拉伸的特性,采用低张力精密模切工艺,全程监控送料速度和模切压力,确保成品尺寸公差稳定在正负0.05毫米,边缘无毛刺、无溢胶,完全适配高速自动化贴片机。同时,印刷层采用工业级耐候油墨,配合固化工艺,确保印刷附着力强,通过高低温测试后不褪色、不发黄。最后,在品控端,建立来料抽检与成品全检的双重体系,原材料重点检测阻燃、耐高温、韧性,成品全检外观、尺寸、印刷品质,并引入分光色差仪量化管控色差,确保批次一致性。
方案落地后,客户的PET膜拉带一次性通过了全部可靠性测试,产品在高温、户外、冷却液浸泡工况下零变形、零开裂、零脆化,线束卡扣脱落故障归零。自动化产线运行顺畅,卡料问题彻底解决,生产良率提升至98%以上。客户评价说,这不仅是解决了精度问题,更重要的是降低了供应链管理成本,不用再为不同供应商的材料性能差异而头疼。
四、总结:选对源头工厂,比单纯压价更重要
在电子制造行业,辅料虽小,但影响极大。一片PET膜拉带的毛边或溢胶,可能导致整条产线停摆,甚至引发终端产品可靠性失效。因此,对于广州及周边有高精度需求的企业,在筛选PET膜拉带工厂时,建议重点关注三点:一是工厂是否具备低张力精密模切和多层复合工艺,这是解决软料加工缺陷的核心;二是品控体系是否覆盖全流程,确保批次稳定性;三是服务模式是否灵活,能否兼顾小批量打样和大批量量产。
深圳市瀚云佳精密电子有限公司正是凭借在低张力工艺、多层一体成型、全流程品控和柔性生产方面的长期积累,为珠三角电子制造企业提供了稳定可靠的PET膜拉带配套方案。如果您正在寻找一家能真正解决毛边溢胶、精度不稳问题的源头工厂,不妨从以上几个维度进行实地考察,让技术方案和实际案例说话。